Коротко: подушка с эффектом памяти начинается с жидких химикатов — полиола, изоцианата и добавок, — которые вступают в реакцию и расширяются в вязкоупругую пену внутри фасонной пресс-формы или большого блока, затем выдерживаются от одного до трёх дней, обрезаются, надеваются в сшитый чехол, проходят инспекцию и, наконец, вакуумно сжимаются для доставки. В этой статье каждый этап описан так, как он действительно происходит на производственной линии, потому что большинство объяснений в интернете пропускают шаги, от которых зависит, будут ли две подушки одной модели ощущаться одинаково. Мы каждый день производим подушки для OEM-брендов, поэтому описываем процесс из цеха, а не из брошюры.
Как производят подушки с эффектом памяти: краткое описание производства
Производство подушек с эффектом памяти превращает жидкие полиолы и изоцианаты в фасонную вязкоупругую пену путём заливки в пресс-форму или резки блочной пены, после чего следуют выдержка 24–48 часов, обрезка, автоматизированный пошив, сборка готового изделия и калиброванное вакуумное сжатие.
- Химия вспенивания: дозированные полиол и MDI/TDI вступают в реакцию за 60 секунд при температуре пресс-формы 45-65°C.
- Формованные и резаные ядра: формовка даёт эргономичные 3D-изгибы с защитной коркой; резаные ядра из блока подходят для плоских бюджетных моделей.
- Время выдержки: обязательна вентиляция на открытых стеллажах от 24 до 48 часов, чтобы удалить VOC реакции и стабилизировать восстановление пены.
- Контроль массы партии: взвешивание ядер относительно объёма пресс-формы подтверждает фактический класс плотности (50D/60D) с допуском по массе ±5%.
1. Всё начинается с химии, а не с ткани
Пена с эффектом памяти — это полиуретан. Два основных компонента — полиолы (длинноцепочечные спирты, образующие гибкую основу) и изоцианаты (обычно MDI или TDI, которые сшивают полимер). Третий поток добавок — вода как вспенивающий агент, катализаторы, ПАВ и функциональные компоненты, такие как частицы геля, бамбуковый уголь или растительные заменители полиолов, — определяет характер пены: насколько медленно она восстанавливается, насколько открыты ячейки, как она ведёт себя при тепле и влажности. Эффект «памяти» достигается тем, что температуру стеклования полимера подбирают близкой к температуре кожи, поэтому пена размягчается в местах контакта и остаётся более упругой в остальных.
На фабрику эти материалы поступают в бочках и контейнерах с документацией на партию, и входной контроль сверяет их с рецептурой в производственном заказе. Для покупателей этот этап важнее, чем кажется: незафиксированная замена одной партии полиола может изменить время восстановления, запах и жёсткость настолько, что покупатели заметят, хотя подушка выглядит так же. На нашей странице материалов описаны семейства пен, с которыми мы работаем, — традиционная с медленным восстановлением, с гелевыми включениями, с покрытием TPE и низкоэластичные варианты — и назначение каждой.
2. Вспенивание: шестьдесят секунд, которые определяют подушку
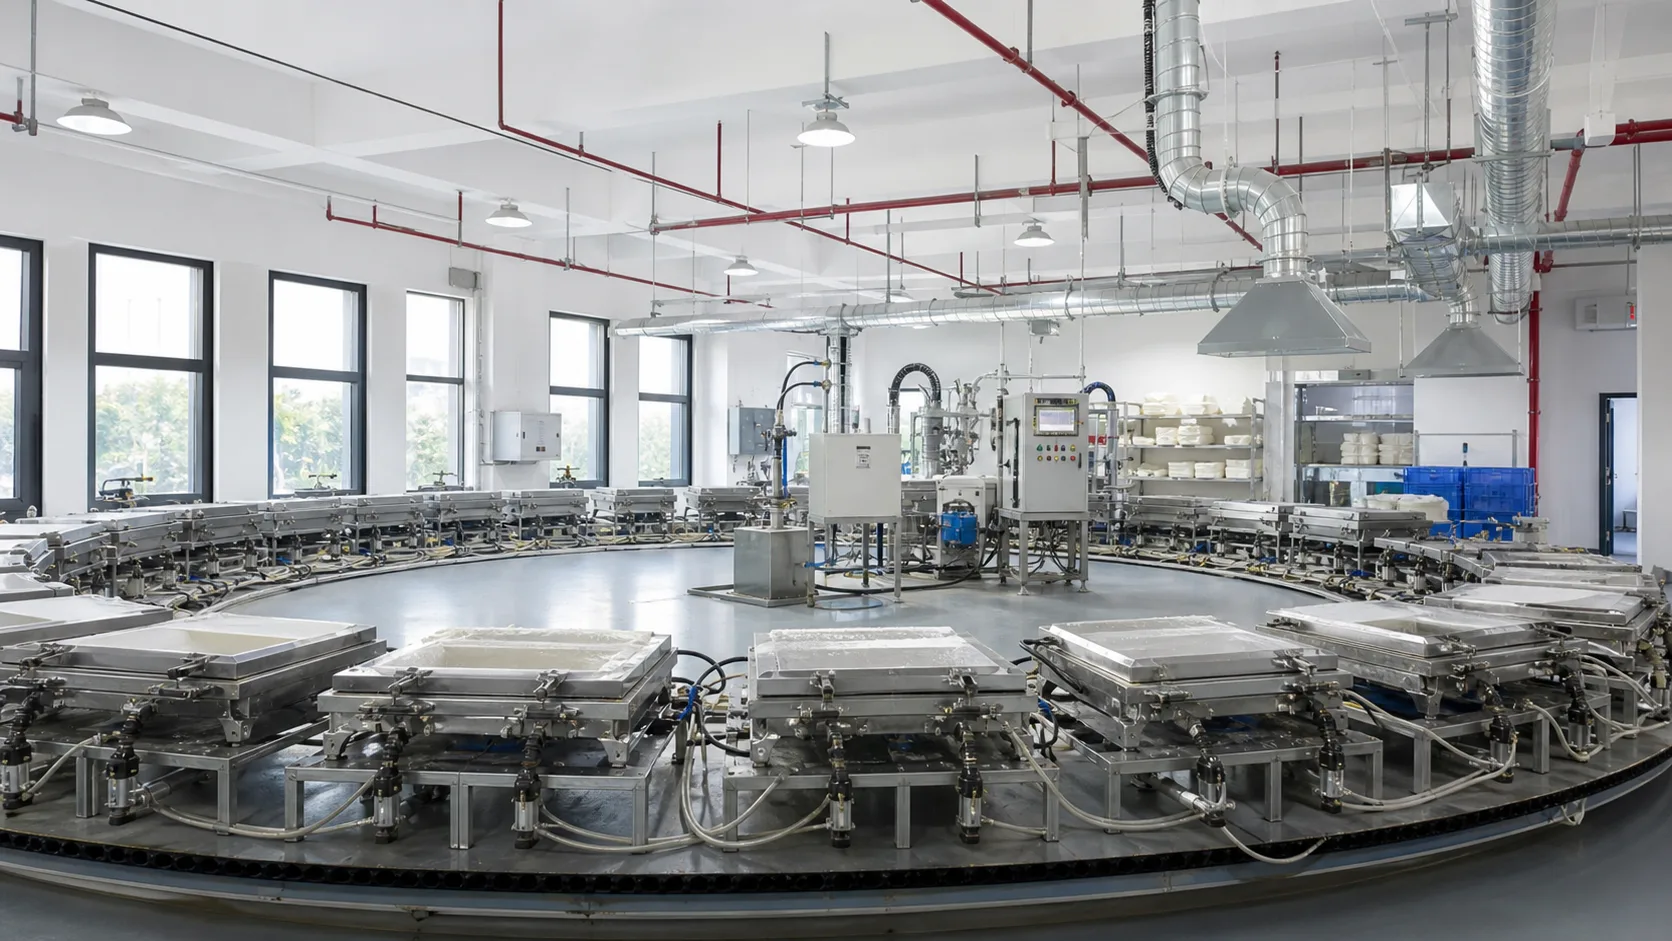
Производство начинается, когда дозирующая машина впрыскивает полиол и изоцианат при контролируемом соотношении, температуре и скорости смешивания. Смесь начинает «кремоваться» за секунды: вода реагирует с изоцианатом, выделяя углекислый газ, который раздувает миллионы ячеек, а полимерная сетка застывает вокруг них. Немного ошибитесь с соотношением, температурой пресс-формы или массой заливки — и получите ядро слишком плотное, слишком мягкое, дающее усадку или со скрытыми внутренними пустотами. Поэтому серьёзные фабрики фиксируют массу заливки, температуру компонентов и скорость линии для каждой партии, а не полагаются на ощущения оператора.
3. Формованное или резаное ядро — два разных продукта
Придать пене форму подушки можно двумя способами. При формовке реагирующую смесь заливают в нагретую алюминиевую пресс-форму в форме готовой подушки — так производятся шейные контурные «волны», крылья «бабочки», дорожные U-подушки и наши двухъядерные модели. Ядро выходит с гладкой формованной коркой, точной 3D-геометрией и повторяемостью от партии к партии, но ценой оснастки: для каждой новой формы нужна обработанная пресс-форма. Резка, напротив, выпиливает простые формы из больших выдержанных блоков пены. Это быстро и не требует оснастки, что подходит для плоских прямоугольных подушек и внутренних слоёв, но сложные контуры так не получить, а срезанная поверхность «дышит» иначе, чем формованная корка.
Для OEM-покупателей этот выбор — реальное коммерческое решение: формованные модели выделяют продукт и сохраняют заявленные размеры, а резаные позволяют выйти на более низкие цены и быстрее сделать первый заказ. На нашей странице OEM/ODM описаны сроки и минимумы разработки пресс-форм, если вы рассматриваете индивидуальную форму.
4. Выдержка: незаметный этап, который определяет запах и ощущения
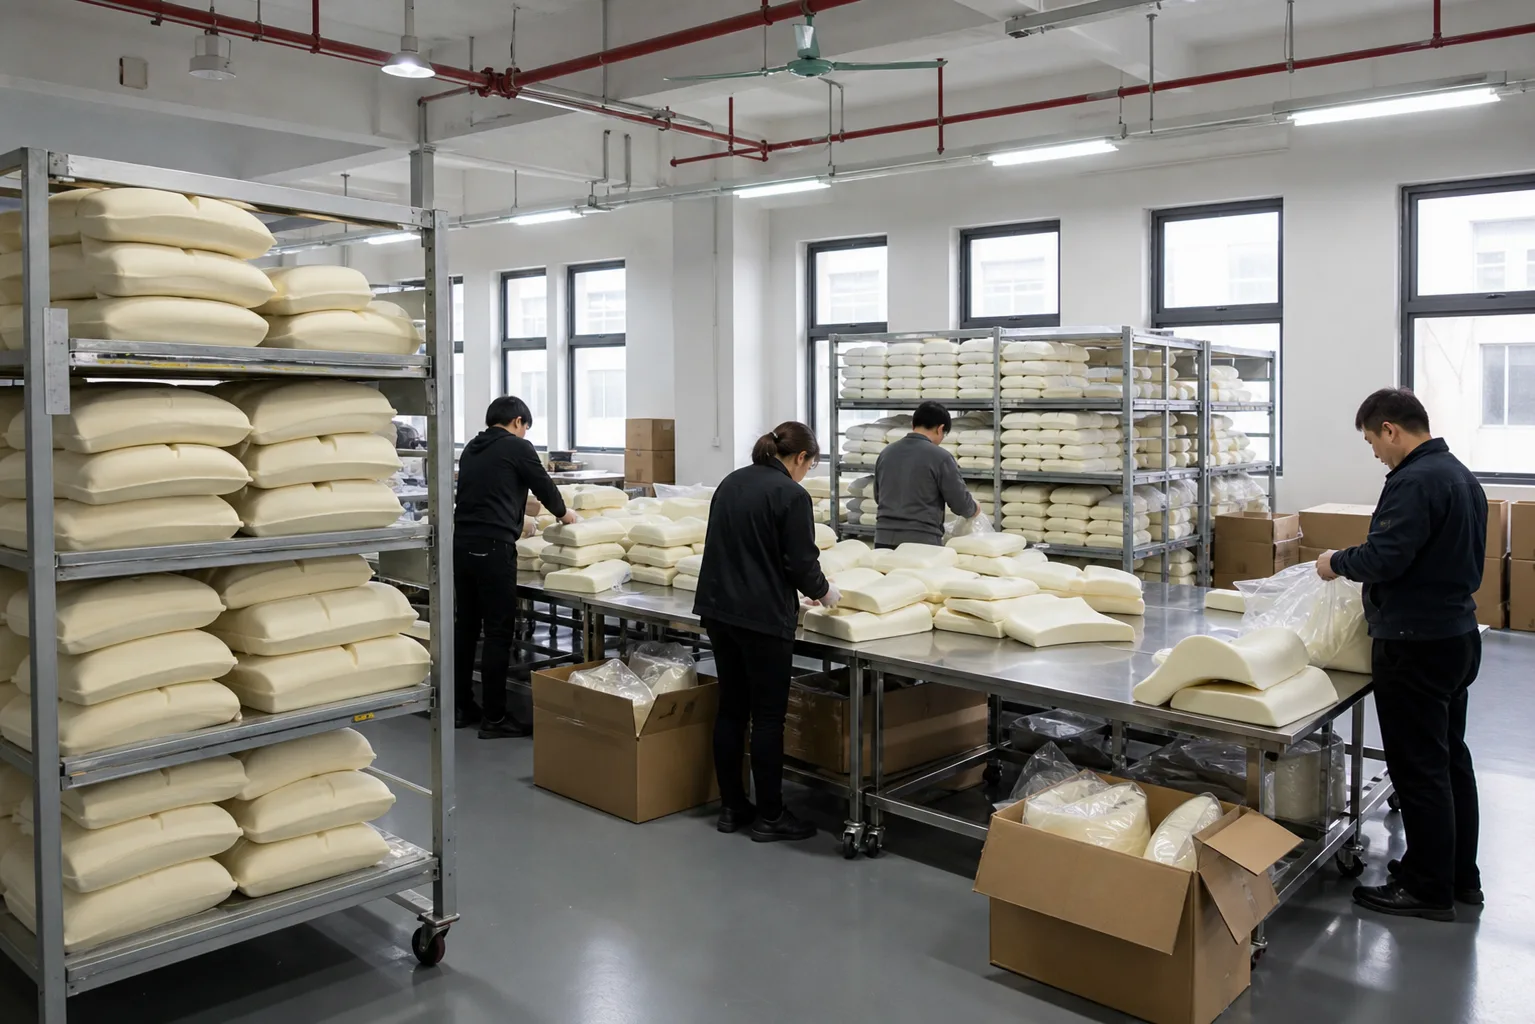
Только что вынутое из пресс-формы ядро ещё не готово — полимер продолжает реакцию. Ядра выдерживают на вентилируемых стеллажах примерно от 24 до 48 часов в зависимости от рецептуры, плотности и сезона, чтобы структура стабилизировалась, а летучие побочные продукты вышли. Пропуск или сокращение этого этапа — самая частая причина, по которой новая подушка приходит с сильным химическим запахом: выделение газов, которое должно было произойти на фабрике, происходит в спальне покупателя. Это также приводит к изменению жёсткости ядра после покупки, потому что недовыдержанный полимер продолжает твердеть ещё несколько дней. Механизм запаха подробно описан в нашем руководстве о выделении газов.
5. Обрезка, взвешивание и инспекция ядер
У выдержанных ядер удаляют облой — тонкие излишки пены по линии разъёма пресс-формы — и обрезают их. Затем следует проверка, которая незаметно управляет качеством: взвешивание. Поскольку объём пресс-формы фиксирован, масса ядра напрямую отражает плотность, а именно за плотность покупатели фактически платят: от неё зависят долговечность, поддержка и стоимость материала. Шейное ядро 50D, которое весит на 8% меньше нормы, вспенено неправильно — и точка. Ядра также проверяют на соответствие размерам чертежа, дефекты поверхности, пустоты и изменение цвета, а несоответствующие ядра отделяют до того, как они попадут на пошив. Наше руководство по плотности для покупателей объясняет, как указать и проверить этот показатель в договоре поставки.
6. Чехлы: лекала, раскрой и пошив
Пока ядра выдерживаются, швейный цех производит чехлы. Контурной подушке нужно 3D-лекало — плоские детали, рассчитанные так, чтобы сшитый чехол повторял форму «волны» или «крыльев», не сплющивая опорные зоны и не оставляя свободных складок. Ткань (полиэфирный трикотаж, смесовые ткани с Tencel, трикотаж из охлаждающей пряжи или функциональные ткани с гелевым напылением) настилается, раскраивается стопками, комплектуется по размерам и партиям цвета и сшивается с молнией, этикеткой по уходу и этикеткой бренда в заданных местах. Внутренний чехол, если он предусмотрен, защищает пену при стирке внешнего чехла. Посадку чехла проверяют на настоящем ядре, а не на столе: перекошенный шов или неверное направление растяжения меняют и внешний вид, и высоту готовой подушки.
7. Сборка и QC готовой продукции
При сборке каждое ядро соединяют с внутренним и внешним чехлом, правильно ориентируют двухъядерные модели или модели со вставками и застёгивают молнии. Затем готовые подушки проходят финальную инспекцию: внешний вид и качество швов, размеры и высота, работа молнии, содержание этикеток, а также детекция игл или металла, если этого требует рынок назначения. Планы выборочного контроля (обычно на основе AQL) определяют, сколько изделий в партии проверяется и что считается критическим, значительным или незначительным дефектом. Прошедшие подушки готовят к упаковке с прослеживаемостью до производственного заказа и партии пены — именно это позволяет разобраться в жалобе покупателя даже спустя месяцы.
8. Вакуумное сжатие и экспортная упаковка
Пена с эффектом памяти в основном состоит из воздуха, поэтому почти каждую экспортную подушку вакуумно сжимают, запечатывают в барьерный пакет, откачивают воздух и часто сворачивают или складывают, сокращая объём доставки на 50-70%. При правильном выполнении ядро полностью восстанавливает форму в течение нескольких часов после вскрытия. При небрежном — сжатие создаёт дефекты, которые покупатели фотографируют в отзывах: стойкие заломы, медленное или неполное восстановление, мятые чехлы и запертый запах. Важные переменные: через какое время после формовки ядро сжимают (снова выдержка), степень сжатия, сколько оно остаётся сжатым и качество шва пакета. Мы опубликовали отдельный протокол проверки: руководство по испытаниям вакуумной компрессионной упаковки. Сжатые подушки упаковываются по спецификации коробки — количество, ориентация, прочность коробки, маркировка, — которая должна выдерживать сети доставки посылок, а не только контейнер.
9. Испытания за заявлениями
Всё, что напечатано на розничной коробке, восходит к какому-либо испытанию в этом процессе. Заявления о безопасности пены основываются на сертификации материалов, такой как CertiPUR-US® (низкий VOC, отсутствие перечисленных антипиренов и тяжёлых металлов), а заявления о тканях чехлов — на OEKO-TEX® Standard 100; продуктам без электроники для ЕС всё равно может понадобиться обсуждение RoHS для таких компонентов, как бегунки молний. Физические характеристики — твёрдость при вдавливании, время восстановления, остаточная деформация при сжатии, циклические испытания долговечности — измеряются на определённых приборах, а не оцениваются на ощупь. Заявлениям об охлаждении нужен механизм (прохладная на ощупь ткань, гелевый слой, вентиляционные каналы) и данные. Наше руководство по сертификации объясняет, что охватывает и чего не охватывает каждый знак, а страница качества и соответствия показывает подтверждения, которые есть у нас как у фабрики.
10. Что это значит, если вы покупаете, а не производите
Понимание процесса меняет вопросы, которые стоит задавать поставщику. Вместо «можете ли вы делать подушки с эффектом памяти» спросите: какие формы формуются на собственном производстве и на каких машинах; сколько ядра выдерживаются до сжатия; как фиксируется масса ядра в каждой партии; как утверждаются и контролируются лекала чехлов; каков стандарт восстановления после сжатия для конкретного артикула; и какой протокол испытаний подтверждает каждое заявление, которое вы планируете напечатать. Фабрика, которая конкретно отвечает на эти шесть вопросов — записями, а не прилагательными, — поставит ту же подушку в третьем заказе, что и в первом. Если хотите увидеть, как отвечаем мы, начните с образца: пришлите целевую форму, плотность, чехол и рынок, и мы его изготовим. SensaRest использует формовку пены (формовку, а не резку из блока); резка в нашем процессе — это только раскрой чехлов и обрезка.
Формованная и резаная пена: техническое сравнение для OEM
| Инженерный параметр | Формованное пенное ядро | Ядро из резаной блочной пены | Преимущество для OEM-покупателя |
|---|---|---|---|
| Возможности 3D-геометрии | Сложные изгибы, шейные контуры, канавки крыльев | Плоские прямоугольные блоки, только 2D-контуры | Формовка обеспечивает эргономичное отличие бренда |
| Структура поверхности | Гладкая цельная формованная корка, устойчивая к разрывам | Открытоячеистая срезанная поверхность, выше начальная воздухопроницаемость | Формованная корка предотвращает осыпание краёв при использовании |
| Однородность плотности | Стабильная масса по всему объёму пресс-формы (±5%) | Градиент плотности между сердцевиной блока и коркой | Формовка обеспечивает одинаковые ощущения от партии к партии |
| Стоимость пресс-формы | Плата за пресс-форму: USD 1,000 за модель | Нулевые затраты на оснастку (резка струной / ножом) | Резаные ядра позволяют быстро запускать тестовые партии с малыми вложениями |
| Восстановление после сжатия | Восстановление 98-100% за 2-4 часа | Быстрое начальное восстановление, возможны заломы по краям | Формованное ядро сохраняет высоту контура при рулонной упаковке |
Часто задаваемые вопросы (FAQ)
Сколько времени занимает производство подушки с эффектом памяти?
Вспенивание одного формованного ядра занимает минуты, но полный цикл — несколько дней: вспенивание и извлечение из формы, 24–48 часов выдержки и вентиляции, обрезка, пошив чехла, сборка, инспекция и компрессионная упаковка. Для производственных заказов график определяется мощностями выдержки и пошива чехлов, а не только вспенивающей машиной.
Чем отличаются формованные и резаные подушки с эффектом памяти?
Формованные подушки вспениваются внутри фасонной пресс-формы и получают контурные формы («волны», «бабочки», U-подушки) с гладкой формованной коркой и повторяемой геометрией. Резаные подушки выпиливают из больших блоков пены — это подходит для простых прямоугольных форм и низких затрат на оснастку, но сложные 3D-контуры с той же стабильностью так не получить.
Почему пахнет новая подушка с эффектом памяти?
Запах — это выделение летучих соединений, оставшихся после реакции полиуретана; он сильнее, если ядро запечатали или вакуумно сжали слишком скоро после формовки. Правильная выдержка и проветривание перед упаковкой сводят его к слабому запаху, который исчезает за несколько дней. Сейчас у SensaRest нет сертификата CertiPUR-US; мы можем помочь вашему бренду его получить.
Как контролируется плотность пены с эффектом памяти на производстве?
Плотность контролируется соотношением компонентов рецептуры и параметрами вспенивания, а затем проверяется взвешиванием ядер относительно целевой массы для известного объёма пресс-формы. Фабрика должна фиксировать массу ядра в каждой партии и отделять любое ядро вне согласованного допуска, потому что от плотности зависят долговечность, поддержка и стоимость.
Подтверждения и технические стандарты
- ASTM D3574: стандартные методы испытаний гибких ячеистых материалов — блочных, клееных и формованных уретановых пен ↗
- CertiPUR-US: технические руководства и стандарты испытаний выбросов VOC в камере ↗
- OEKO-TEX Standard 100: критерии испытаний постельного текстиля на вредные вещества ↗
- Polyurethane Foam Association (PFA): ориентиры характеристик пены и Indentation Force Deflection (IFD) ↗
Производственная линия вкратце
- Полиол + изоцианат + добавки вступают в реакцию и расширяются в вязкоупругую полиуретановую пену.
- Формованные ядра дают контурные повторяемые 3D-формы; резаные подходят для простых плоских моделей.
- Выдержка и вентиляция 24–48 ч определяют уровень запаха и итоговую жёсткость.
- Масса ядра в каждой партии подтверждает плотность — показатель, от которого зависят долговечность и стоимость.
- Чехлы по 3D-лекалам шьют, проверяют на посадку на реальных ядрах и маркируют по спецификации.
- Финальный QC проверяет внешний вид, размеры, молнии и этикетки по утверждённому образцу.
- Вакуумное сжатие сокращает объём доставки на 50-70%; восстановление нужно подтверждать для каждого артикула.
- Каждое напечатанное заявление должно восходить к названной сертификации или протоколу испытаний.
Хотите увидеть этот процесс на примере вашей подушки?
Пришлите целевую форму, плотность, ткань чехла и рынок. Мы предложим подходящий процесс — формовку или резку — и изготовим образец на нашей фабрике в Дунгуане (Dongguan).
Запросить образец с фабрики↗