简要答案:一只记忆棉枕头从液态化学原料开始: 多元醇、异氰酸酯与助剂: 在模具或大块发泡中反应膨胀为慢回弹聚氨酯棉,随后熟化一至三天,再经修边、缝制布套、检验,最后真空压缩装箱出货。本文按生产线上的真实顺序逐步讲解,因为网上多数解释都跳过了决定同型号两只枕头手感是否一致的关键环节。我们每天为 OEM 品牌生产枕头,所以这里讲的是车间里的流程,而不是宣传册上的流程。
记忆棉枕头生产流程核心概览
记忆棉枕头制造将液态多元醇与异氰酸酯通过模具浇注或大块发泡转化为慢回弹聚氨酯,经 24-48 小时充分熟化、精密修边、裁片缝制、成品组装与定压真空压缩出货。
- 发泡化学:计量多元醇与 MDI/TDI 在 45-65°C 模温下 60 秒内完成聚合膨胀反应。
- 模塑 vs 切割:模塑发泡打造自带致密表皮的人体工学 3D 曲面;大块切割适用于平面平价枕。
- 熟化周期:必须在通风架上静置 24 至 48 小时,以充分释放反应 VOC 并稳定棉体回弹。
- 批次重量控制:称重比对模具容积验证真实密度等级(50D/60D),严格执行 ±5% 质量公差。
1. 一切从化学配方开始,而不是面料
记忆棉是一种聚氨酯材料。两大主料是多元醇(构成柔性长链骨架)与异氰酸酯(通常为 MDI 或 TDI,负责交联聚合物)。第三部分是助剂: 作为发泡剂的水、催化剂、匀泡剂,以及凝胶颗粒、竹炭、植物基替代多元醇等功能成分: 它们决定棉体的性格:回弹多慢、泡孔多开放、如何应对温度与湿度。所谓“记忆”效应,来自把聚合物的玻璃化转变温度设计在接近皮肤温度:接触身体的位置变软,其余部位保持支撑。
在工厂里,这些原料以桶装或吨箱到货,附带批次文件,来料检验会将其与生产订单上的配方核对。这一步对买家的意义超出想象:一次未记录的多元醇批次替换,就足以让回弹时间、气味和软硬度发生消费者能察觉的偏移,尽管枕头外观完全一样。我们的材料页面介绍了我们量产的棉体家族: 常规慢回弹、凝胶、TPE 包覆与低回弹变体: 以及各自的用途。
2. 发泡:决定枕头品质的六十秒
生产从计量发泡机开始:设备按受控的比例、温度和混合速度注入多元醇与异氰酸酯。混合物几秒内开始乳白反应: 水与异氰酸酯反应释放二氧化碳,吹起数百万个泡孔,同时聚合物网络在周围固化成型。配比、模温或注料量稍有偏差,得到的就是过重、过软、收缩或内部藏有空洞的棉芯。这就是正规工厂为什么每一批都记录注料量、组分温度与线速,而不是依赖老师傅的手感。
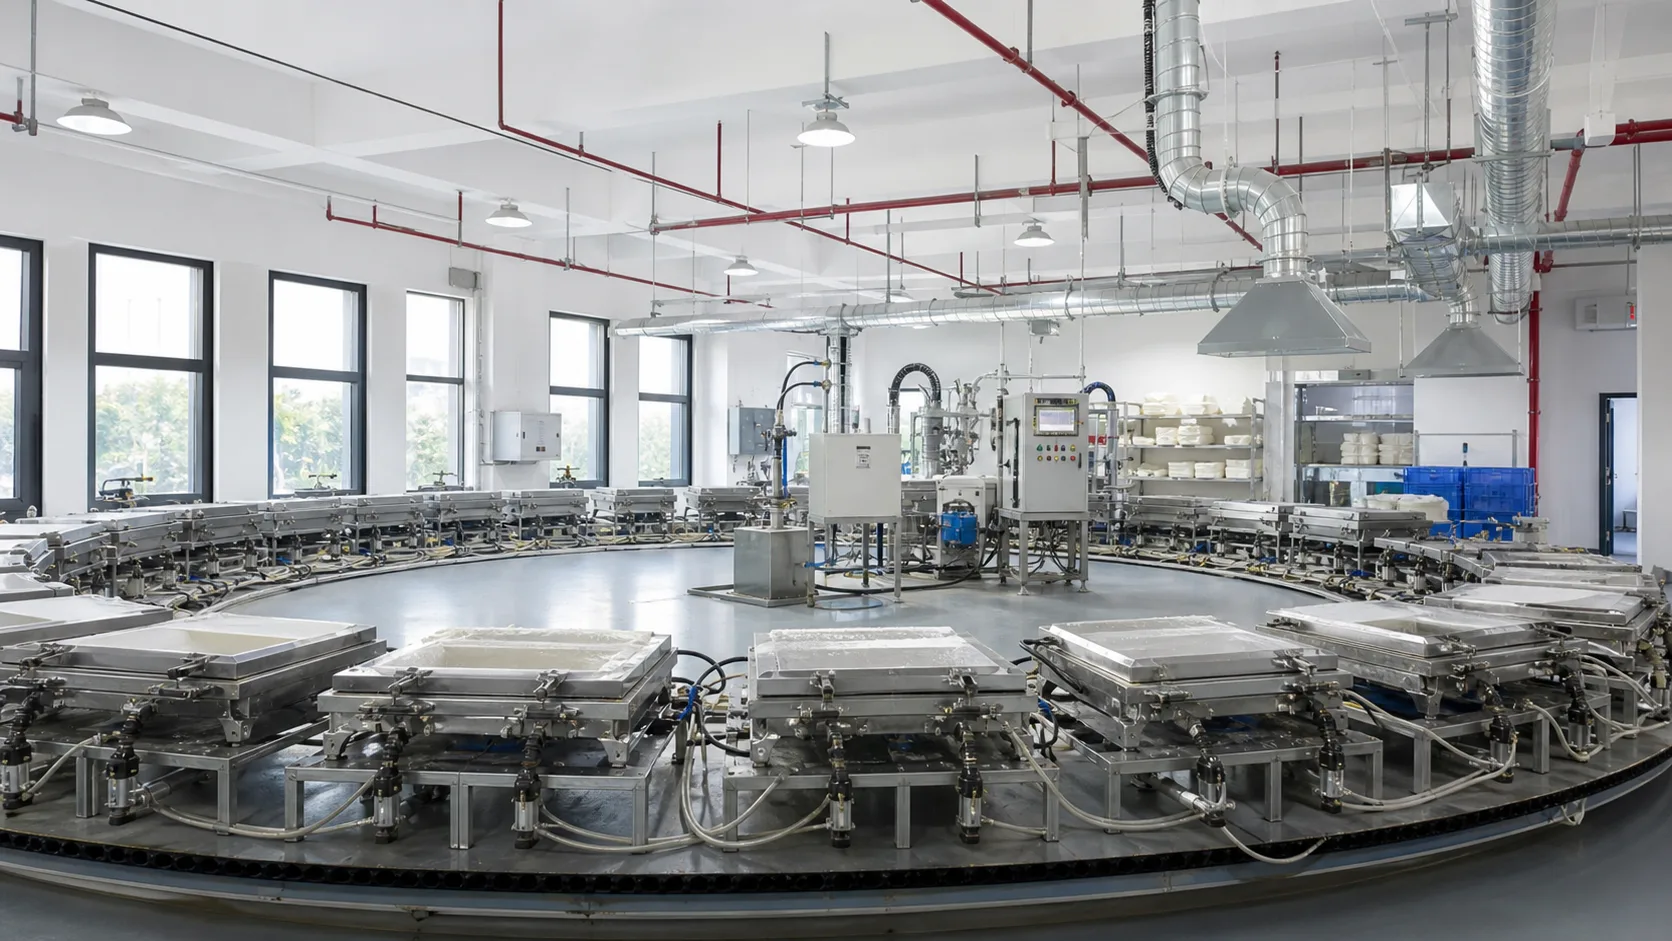
3. 模塑棉芯与切割棉芯: 两种不同的产品
把发泡棉变成枕头形状有两条路线。模塑是把反应中的混合料注入按最终枕型加工的加热铝模: 护颈波浪曲面、蝶形双翼、U 型旅行枕以及我们的双芯结构都由此而来。棉芯脱模后带有光滑的模塑表皮、精确的三维几何形状和批次间的一致性,代价是模具:每个新造型都需要开一副精加工模具。切割则是从大块熟化棉中锯出简单形状,速度快、无需模具,适合平面矩形枕和内层结构,但无法做出复杂曲面,且切割面的透气性与模塑表皮不同。
对 OEM 买家而言,这是一项实际的商业决策:模塑设计能形成产品差异化并稳定保持标称尺寸,切割设计则能触达更低价位、更快交付首单。如果你在权衡定制造型,我们的 OEM/ODM 页面介绍了开模周期与起订要求。
4. 熟化:决定气味与手感的隐形环节
刚脱模的棉芯并没有完成: 聚合反应仍在继续。棉芯需要在通风架上静置约 24 至 48 小时(视配方、密度与季节而定),让结构稳定、挥发性副产物逸出。省略或压缩这一步,是新枕头到货带强烈化学气味的最常见原因:本应在工厂完成的散味,被转移到了消费者的卧室。熟化不足还会让棉芯在售出后变硬,因为未完成反应的聚合物会持续固化数天。气味机制在我们的开包气味指南中有详细解释。
5. 修边、称重与棉芯检验
熟化后的棉芯要去除分型线上的飞边并修整。接下来是真正决定品质的一步:称重。由于模腔体积固定,棉芯重量就是密度的直接代理,而密度正是买家真正付钱购买的指标: 它决定耐用性、支撑力与材料成本。一只标称 50D 的护颈棉芯若轻了 8%,就是发泡出了问题,没有借口。棉芯还需按图纸核对尺寸,检查表面缺陷、空洞与色差,不合格棉芯在进入缝制工序前就被隔离。如何在采购合同中约定并验证这个数字,见我们的密度采购指南。
6. 布套:打版、裁剪与缝制
棉芯熟化的同时,缝制车间在生产布套。曲面枕需要三维打版: 把平面裁片设计成缝合后能贴合波浪或翼形曲面、既不压平支撑区也不留松垮褶皱的形状。面料(涤纶针织、天丝混纺、凉感纱针织或凝胶印花功能面料)经铺布、多层裁切,按尺码与色批打捆,再将拉链、洗标与品牌标缝制在规定位置。若设计含内胆套,它在外套洗涤时保护棉芯。布套的贴合度必须套在真实棉芯上检查,而不是摊在桌面上:一条扭曲的缝线或错误的弹力方向,会同时改变成品的外观与蓬松高度。
7. 组装与成品品控
组装工序把每只棉芯与内胆、外套配对,把双芯或可拆芯结构按正确方向放入,并拉合拉链。成品随后进入终检:外观与缝制质量、尺寸与蓬松高度、拉链功能、标签内容,以及目标市场要求时的检针/金属检测。抽样方案(通常基于 AQL)定义每批抽检数量以及致命、严重与轻微缺陷的判定。合格枕头进入待包装区,并保留可追溯到生产订单与发泡批次的记录: 这正是几个月后客户投诉仍可被诊断的原因。
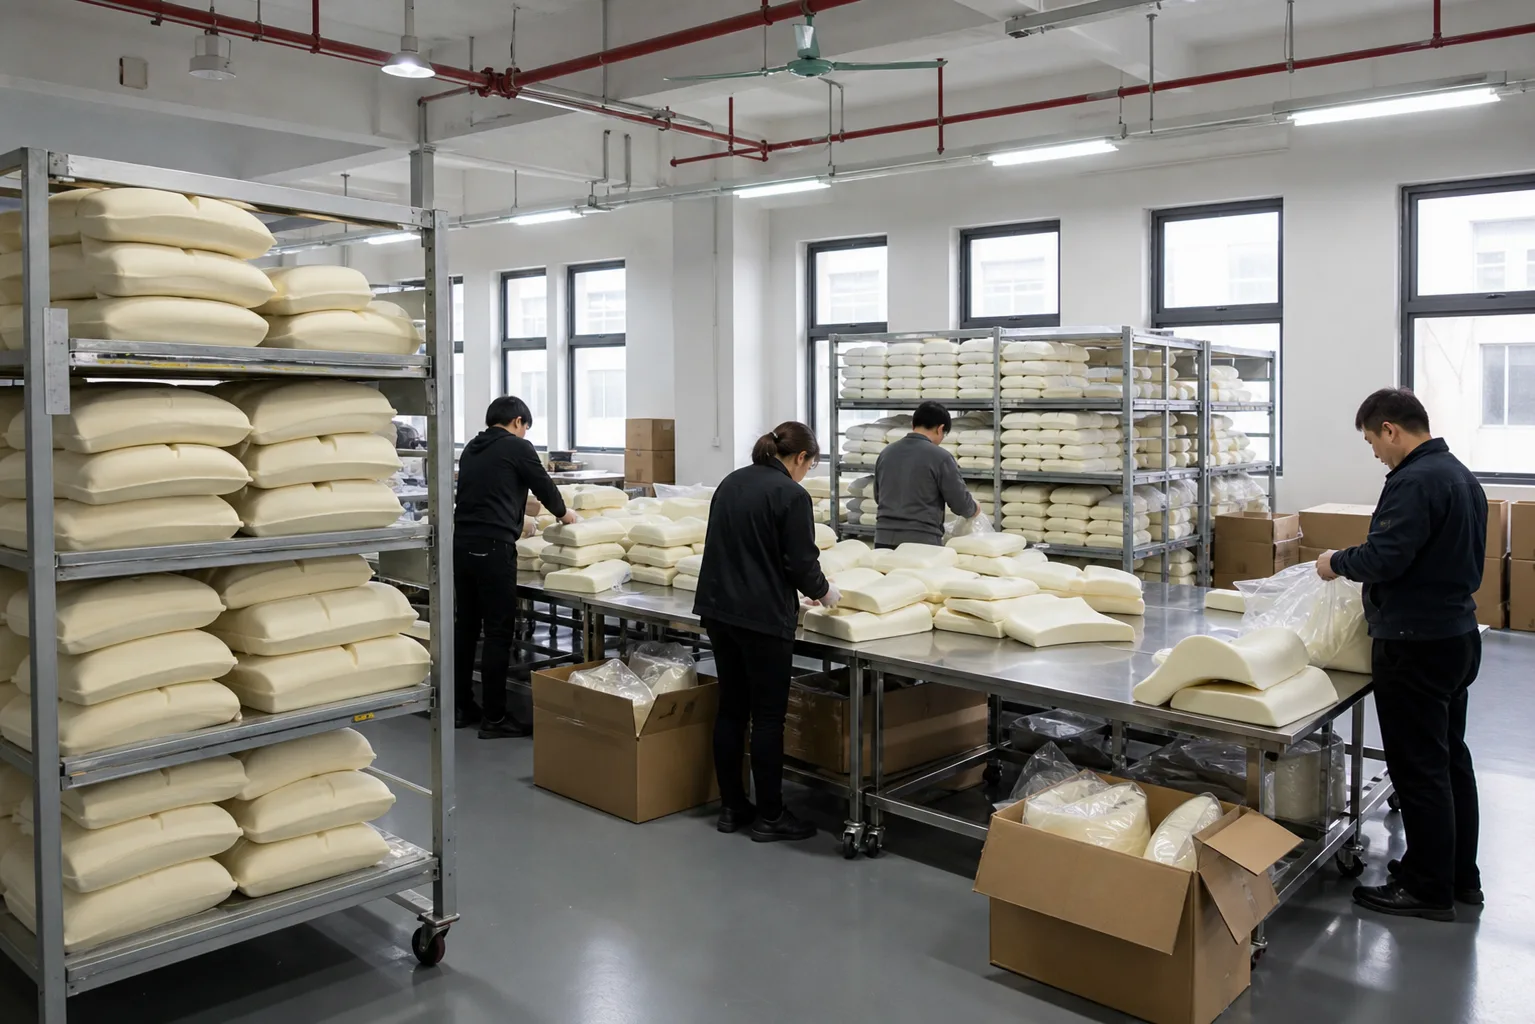
8. 真空压缩与出口包装
记忆棉的体积大部分是空气,所以出口枕头几乎都要真空压缩: 装入阻隔袋抽真空,常再卷起或对折: 运输体积可减少 50-70%。压缩得当,棉芯开包后数小时内即可完全回弹;压缩草率,就会制造出消费者在评价里拍照的那些缺陷:永久折痕、回弹缓慢或不完全、布套褶皱与闷住的气味。关键变量是:脱模后多久才压缩(又回到熟化)、压缩比例、压缩状态持续时间以及袋口密封质量。我们为此单独发布了验证方案:真空压缩包装测试指南。压缩后的枕头按装箱规格打包: 数量、方向、纸箱强度、运输唛头: 必须经得起快递网络的折腾,而不只是集装箱运输。
9. 宣称背后的检测
零售包装上的每一句话,都应能追溯到流程中的某项检测。棉体安全宣称依赖 CertiPUR-US®(低 VOC、不含清单内阻燃剂与重金属)等材料认证,面料依赖 OEKO-TEX® Standard 100;销往欧盟的产品即使不含电子件,拉链头等部件也可能涉及 RoHS 的讨论。物理性能: 压陷硬度、回弹时间、压缩永久变形、耐久循环: 在规定仪器上测量,而不是用手判断。凉感宣称需要机制(接触凉感面料、凝胶层、通风孔道)加数据支撑。各认证的覆盖范围见我们的认证指南,工厂持有的证据清单见质量与合规页面。
10. 如果你是买家而不是工厂,这意味着什么
理解了生产流程,向供应商提问的方式就会改变。不要问“你们能做记忆棉枕头吗”,而要问:哪些造型在厂内模塑、用什么设备;棉芯压缩前熟化多久;每批棉芯重量如何记录;布套纸样如何确认与管控;具体 SKU 的压缩回弹标准是什么;你准备印刷的每项宣称由哪份检测报告支撑。能用记录而不是形容词具体回答这六个问题的工厂,第三张订单交付的枕头才会和第一张一致。想看我们如何回答,就从一只样品开始:发来目标造型、密度、面料与市场,我们来打样。SensaRest 采用模具发泡(模塑发泡、非切割成型);我们流程中的裁切仅指外套裁切与修整。
模塑发泡与大块切割:OEM 技术对比
| 工程指标 | 模塑成型棉芯 | 大切块锯切棉芯 | OEM 采购优势 |
|---|---|---|---|
| 3D 复杂曲面能力 | 双波浪曲线、蝶形开槽、耳窝侧睡凹槽 | 平面长方形、平切阶梯或简单倒角 | 模塑形成独特人体工学产品壁垒 |
| 表面结构特征 | 自带致密光滑保护性表皮,耐撕裂性高 | 完全开放切削截面,初始透气性更高 | 模塑表皮长期使用不易掉屑发黄 |
| 密度与硬度均匀度 | 模腔内部质量高度一致(公差 ±5%) | 大发泡块中心与表层存在 5-10% 密度梯度 | 模塑确保多批次复购手感高度一致 |
| 模具费用 | 模具费 1,000 美元 / 款 | 零模具费用(线切割或仿形锯切) | 大切块适合低成本快速测款上架 |
| 真空压缩回弹率 | 开包后 2-4 小时恢复 98-100% 原始尺寸 | 初始恢复快,长期受压边缘易留折痕 | 模塑卷包后波浪高度保持率更高 |
买家常见问题解答 (FAQ)
生产一只记忆棉枕头需要多长时间?
单个模塑棉芯发泡仅需几分钟,但完整生产周期需要数天:发泡脱模后需 24-48 小时充分熟化与通风除味,随后进行精密修边、布套缝制、成品组装、品控检验与真空压缩包装。对于批量订单,交期瓶颈通常在于熟化静置仓储容量与布套车缝产能,而非注塑发泡机本身。
模塑记忆棉枕与切割记忆棉枕有什么区别?
模塑枕是将发泡原液注入成型模具中发泡,能够制造自带光滑保护表皮的复杂人体工学曲面(护颈波浪曲面、蝶形开槽、U型枕),批次一致性极佳。切割枕则是从大块发泡棉中锯切出简单矩形,无模具投入且初始透气性好,但无法制作精密的 3D 承托曲面。
为什么新买的记忆棉枕头会有味道?
新枕头的味道来自聚氨酯聚合反应残留的挥发性有机化合物(VOC)。若脱模后未充分通风即过早真空压缩包装,气味会被闷在袋中。正规工厂通过 24-48 小时货架自然熟化通风,可将残留气味降至极低,开包后几天内即可散去。SensaRest 目前不持有 CertiPUR-US 证书,可协助客户取得。
生产中如何严格控制记忆棉枕头的密度?
密度通过数控发泡机的精密计量配比与温度注料参数控制,并在脱模修边后通过精密电子秤称量棉芯质量(质量除以固定模腔体积即为密度)。正规工厂对每批棉芯实施 100% 逐件或抽样称重,超出 ±5% 允许公差的棉芯直接报废隔离,确保产品支撑寿命与出厂成本受控。
技术标准与参考证据
- ASTM D3574: Standard Test Methods for Flexible Cellular Materials, Slab, Bonded, and Molded Urethane Foams ↗
- CertiPUR-US: Technical Guidelines and VOC Chamber Emission Testing Standards ↗
- OEKO-TEX Standard 100: Harmful Substances Testing Criteria for Bedding Textiles ↗
- Polyurethane Foam Association (PFA): Foam Performance & Indentation Force Deflection (IFD) Benchmarks ↗
生产流程速览
- 多元醇 + 异氰酸酯 + 助剂反应膨胀,形成慢回弹聚氨酯棉。
- 模塑棉芯提供可重复的三维曲面;切割棉芯适合简单平面造型。
- 24-48 小时熟化与通风,决定气味水平与最终软硬。
- 按批称重验证密度: 这是决定耐用性与成本的核心数字。
- 三维打版布套经缝制后在真实棉芯上试套,并按规格缝标。
- 终检按封样核对外观、尺寸、拉链与标签。
- 真空压缩减少 50-70% 运输体积;回弹须按 SKU 验证。
- 每项印刷宣称都应追溯到具名认证或检测报告。